
磨口(标准磨砂口)漏气、扣不紧,分清洁保养、正确装配、密封介质、磨损修复、应急、避坑要点,316 釜盖 / 高硼硅釜体通用。先区分两种情况:
只是漏气、拧不紧,但磨砂面光滑无明显坑点划痕 → 大多是脏污、润滑不当、装配问题,可以现场处理
磨口有划痕、崩口、麻点、缺瓷掉玻璃 → 属于物理损伤,无法修复,只能更换配件
一、拆卸清洁(最常见原因)
拆开磨口,用无水乙醇 + 无尘布 / 滤纸把公磨、母磨两面彻底擦干净,去掉旧真空脂、盐析结晶、物料残渣、细小玻璃碎屑。
缝隙里的残渣可用棉签蘸酒精清理,严禁用硬钢丝刷打磨磨砂面,会直接磨坏磨砂层。
完全晾干,不能带溶剂水渍装配,有水会导致真空保不住。
二、真空脂(磨口润滑密封)正确使用
不要整面厚厚涂!涂多会被吸入反应体系污染物料
在磨口上半圈磨砂面薄薄涂一层真空硅脂,下半圈不要涂;对接旋转几圈,让油脂均匀形成薄膜,看不见多余油膏溢出为佳。
负压真空工况:用高真空硅脂;高温(>180℃)选耐高温真空脂;普通常压搅拌不要涂太多。
禁止用凡士林:高温会流淌、真空会挥发污染样品。
三、装配压紧操作
对位垂直放下去,严禁歪着硬扭硬撬,玻璃磨口斜向受力极易崩口。
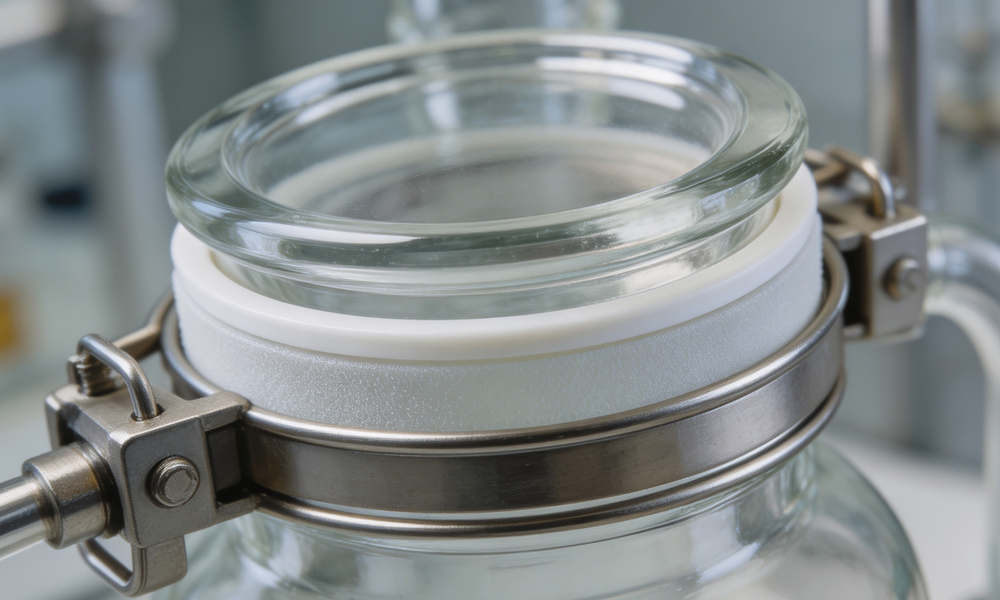
夹具卡箍均匀受力:抱箍卡扣两边逐步交替拧紧,不要单边锁死;不要暴力死拧,玻璃会压裂。
夹套玻璃反应釜,釜盖磨口放正后,吊链 / 支撑吊住釜盖,减少磨口承受釜盖自重;自重压在磨口上,久用会变形密封变差。
很多磨口越用越松,就是釜盖全部重量压在磨口上。
四、已经轻微磨损、轻微漏气(没有崩口)
重新精细清洁 + 规范薄涂真空脂,大部分轻微磨损可以改善真空保压。
可以加PTFE 四氟磨口密封圈 / 四氟 O 型磨口护套套在公磨口上,属于非常实用的改良配件,弥补磨砂轻微磨损,很多老釜都会加装。
注意:四氟套耐高温,但高温高真空工况要选适配规格,尺寸要匹配磨口规格(如 24#、29#、34#、40# 磨口)。
五、已经物理损坏:磨口划痕、崩边、凹坑
磨砂层被破坏,玻璃磨口是精密配合面,不能打磨修复,只能更换对应磨口配件(釜盖磨口、釜体上口)。 不要尝试玻璃胶、密封胶糊磨口:胶会被溶剂腐蚀、高温脱胶,污染物料,真空直接废掉。
六、日常预防,避免越用越松
每次实验结束,趁热(不烫)拆开磨口,清理,不要带物料长时间卡死装配存放;长期不拆容易盐析结晶卡死磨口,再次拆卸直接磨坏。
拆卸卡死磨口:不要硬撬,用木锤轻敲法兰周边,或者温水浸润缝隙,慢慢旋转分开,暴力拆卸直接报废磨口。
严禁单边受力,吊链支撑釜盖,让磨口只承担密封,不承担重量。
快速自检小技巧
装配好后,负压保压测试:抽真空关闭阀门,静置 5‑10 分钟,看真空表掉压速度。
缓慢轻微掉压:多半是润滑、清洁问题;
真空快速掉回常压:磨口大概率存在划痕崩口。
 返回列表页


